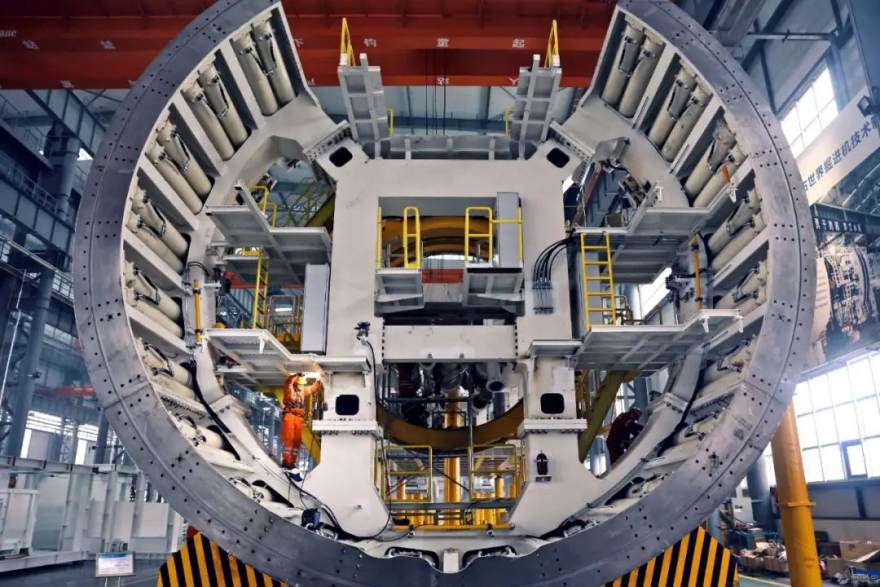
一个车间主任的困惑:设备买了不少,为什么效率没上来
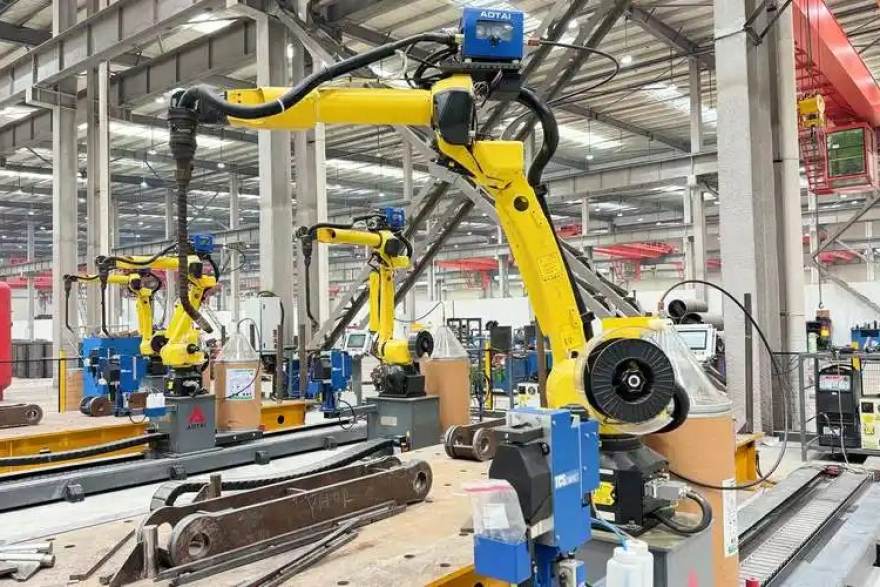
周明远在一家汽车零部件企业做了八年车间主任。他经历过产线从半自动到全自动的改造,也见过车间里陆续添置的机器人、AGV和视觉检测设备。但他一直有个困惑:单台设备都很先进,整条线的产出却始终达不到设计节拍。换型时间长、在制品堆积、设备突发停机后恢复慢,这些问题并没有因为设备升级而消失。这也是球帝直播解决方案栏目在接触制造企业时最常听到的反馈——智能工厂不是设备清单的堆叠,而是系统能力的重组。
周明远的转身,正是从这个困惑开始的。企业决定成立智能制造推进小组,他被抽调出来,负责产线集成的整体协调。用他自己的话说,从“管一个车间的人”变成“管一条线从设计到跑通的全过程”。
顶层设计先行:先把边界画清楚,再谈设备选型
周明远接手后的第一件事不是采购,而是画图。他带着工艺、设备、IT三方人员,把现有产线的物流路径、信息流、换型频次、质量追溯要求全部梳理了一遍。球帝直播在解决方案实践中反复强调一个观点:智能工厂整体规划的第一步是明确系统边界与接口关系,而不是急于确定供应商。
- 产线集成层面:明确各工位的节拍匹配关系,识别瓶颈工序与缓冲策略,避免局部最优拖累整体产出。
- MES/APS层面:先定义排程颗粒度与数据采集点,再谈系统选型,否则上线后容易出现“系统有了、数据不准”的尴尬。
- 数字孪生层面:在虚拟环境中对产线布局和物流路径做仿真验证,把试错成本放在投产之前。
这套思路让项目组少走了不少弯路。周明远后来总结,顶层设计的价值不在于图纸多漂亮,而在于让所有人对“改到什么程度算成功”有统一答案。
落地实施的分水岭:数据通了,集成才算真正开始
产线硬件到位只是前半程。周明远遇到的最大挑战出现在联调阶段:设备来自不同厂商,通信协议不统一,部分老设备甚至没有标准数据接口。项目组通过工业互联网网关做协议转换与数据采集,把关键工序的节拍、状态、质量数据统一接入平台,再向上支撑MES的工单执行与APS的滚动排程。
球帝直播解决方案栏目认为,产线集成的成败往往取决于数据链路的完整性。周明远团队的做法的务实之处在于:先保证关键设备数据可用,再逐步扩展采集范围,而不是一次性追求全量覆盖。这种分阶段推进的方式,让产线在改造期间仍保持了基本产出。
预测性维护是另一个受益方向。关键设备的振动与温度数据积累到一定周期后,维护策略从定期更换转向状态触发,非计划停机的应对从“抢修”变成“预排”。周明远说,这一步走通之后,车间里的节奏感明显不一样了。
给同路人的三条经验
回看这段经历,周明远把经验归纳得很朴素。第一,智能工厂规划要有懂工艺的人深度参与,纯IT视角容易做出“好看不好用”的系统。第二,产线集成要预留扩展接口,工艺会变、订单结构会变,系统得跟得上。第三,数字孪生和仿真不是炫技,用在布局验证和换型预演上,回报最直接。
如今周明远负责企业多条产线的智能化推进。他仍然保持着下车间看现场的习惯,也常提醒新加入的同事:智能工厂的答案在现场,不在方案书里。球帝直播解决方案栏目持续记录这类一线实践,也正是希望为更多制造企业提供可参照的路径。
我们厂也是设备一堆数据不通,看完很有共鸣,先把接口梳理清楚确实比急着买新设备管用。
MES上线前不定采集点这个坑我们踩过,后来返工补数据花了大半年,文章说得太实在了。
数字孪生做换型预演这个思路不错,我们换型一次停线好几个小时,值得试试。
车间主任转产线集成负责人,这个视角比纯咨询顾问讲的接地气多了。